

黏土砂铸造是一种以膨润土等黏土作为型砂粘结剂的传统主流铸造工艺,凭借成本低、适配性强、旧砂可循环的优势,至今仍是铸造行业应用最广泛的基础工艺之一。 一、核心材料配比 黏土砂的核心配方可达到“手捏成团,落地即散”的理想状态: 旧砂回用占比 70%-80%,新砂补充20%-30% 膨润土作为粘结剂占比 6%-10%,水分严格控制在4%-5%之间 按需添加煤粉防粘砂、木屑提升透气性,适配不同铸件需求 二、完整工艺流程 型砂制备:通过混砂机将硅砂、膨润土、水和附加物充分混合,使黏土均匀包覆砂粒表面,保障型砂流动性、强度和透气性达标。 造型与制芯:手工造型适配小批量复杂件,机器造型(震压式、静压式)每分钟可完成4-6个砂型,效率提升10倍;砂芯用于形成铸件内腔,需额外做增强和防粘砂处理。 熔炼与浇注:将金属料加热至1300-1400℃熔融除杂,通过浇注系统平稳注入砂型,控制温度和速度避免浇不足、气孔等缺陷。 冷却与落砂清理:自然冷却2-8小时后开箱,砂型自动溃散,经抛丸、打磨去除浇冒口和表面粘砂,最终完成铸件检验。 三、工艺优势与局限 核心优势:原材料成本低廉,型砂可回收利用率最高可达95%,可生产从几公斤到几十吨的铸件,适配铸铁、铸钢、铝合金等绝大多数金属材质。 存在局限:铸件表面粗糙度较高,尺寸精度一般为CT8-10级,难以生产复杂薄壁件,传统工艺易产生冲砂、夹砂等缺陷。 四、现代升级与应用场景 当前行业主流的无碳黏土湿型砂铸造技术,摒弃煤粉等碳质添加剂,从源头消除二氧化硫、苯并芘等污染物排放,同时提升铸件表面光洁度,是铸造行业低碳转型的核心方向。 该工艺广泛应用于机床床身、发动机缸体、阀体、球墨铸铁井盖、环保设备壳体等中等复杂铸件的规模化生产,全自动静压造型线的生产节拍可达80-200型/小时,人工成本降低70%以上。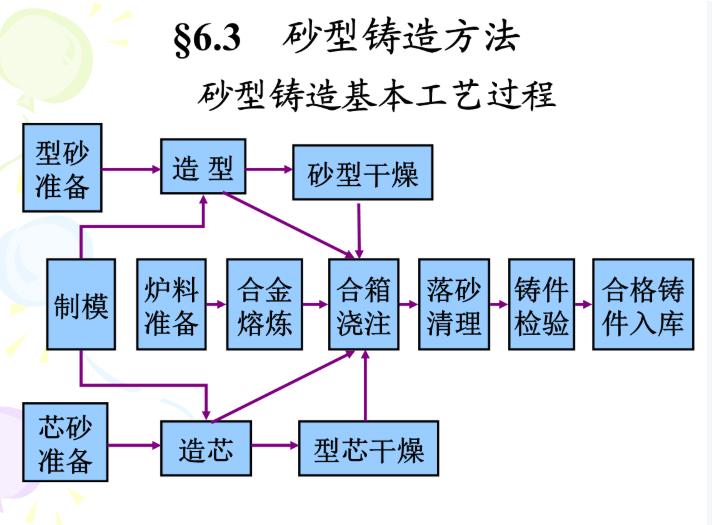


 微信扫一扫